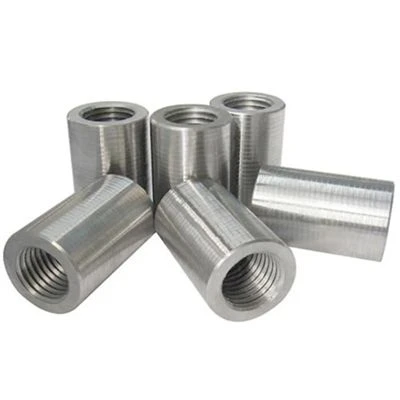
Bultade armeringsjärnskopplingar ger en mekanisk skarv med full-hållfasthet för armeringsstänger utan att gänga, sänka eller svetsa armeringsändarna. Anslutningen är beroende av hög-hållfasta skjuvbultar som penetrerar stångens yta och en inre greppprofil i stålhylsan. Denna design möjliggör snabb installation på arbetsplatser med hjälp av vanliga slagnycklar, vilket gör den lämplig för eftermontering av betong, pålkapsanslutningar och överbelastade armeringshållare där stångrotation eller fältgängning är opraktisk.
Viktiga produktegenskaper
Ingen förberedelse av armeringsjärn:Direktinstallation på vanligt-skurna, flammade-eller klippta stångändar, vilket eliminerar-gängning på platsen eller kall-smidelogistik.
Kalibrerade skärbultshuvuden:Sexkantshuvuden klipps av automatiskt vid den avsedda vridmomenttröskeln, vilket verifierar visuell kvalitetskontroll utan manuell kontroll av momentnyckel.
Intern tandad profil:Precisions-bearbetade inre spår biter in i armeringsjärnsytan vid sidan av bultfördjupningen, vilket förhindrar mikro-glidning under dynamiska belastningscykler.
Barrotationsfri:Oberoende sockelpositionering möjliggör anslutning mellan två fasta, böjda eller inbäddade stänger utan att rotera något av segmenten.
Kompakt ytterdiameter:Minimerad väggtjocklek säkerställer överensstämmelse med standardkraven för betongtäckning och minskar frigångskonflikter i täta formsättningar.
Nyckelspecifikationer
|
Armeringsjärnsstorlek (mm / US Bar #) |
Kopplingslängd L (mm) |
Ytterdiameter D (mm) |
Antal bult per hylsa |
Genomsnittligt bultskjuvmoment (N·m) |
Nominell avkastningsstyrka (MPa) |
|
16 mm / #5 |
160 |
42 |
4 |
110 |
>= 500 |
|
20 mm / #6 |
190 |
48 |
6 |
150 |
>= 500 |
|
25 mm / #8 |
245 |
60 |
8 |
240 |
>= 500 |
|
32 mm / #10 |
310 |
75 |
10 |
320 |
>= 500 |
|
40 mm / #13 |
380 |
90 |
12 |
420 |
>= 500 |
Notera:Anpassade övergångskopplingar (t.ex. 32 mm till 25 mm) tillverkas med steg-borrade innerdiametrar.
Betyg och normer
Ärmmaterial:Sömlöst strukturellt legerat stålrör (42CrMo / AISI 4140 eller motsvarande), normaliserat för hög slagseghet.
Bultklass:Klass 12,9 legerat stål med fodral-härdade spetsar och för-bearbetade skärspår.
Överensstämmelse med internationella standarder:
• BS EN 1992-1-1 (Eurokod 2): Mekaniska skarvar för armerade betongkonstruktioner.
• ACI 318: Krav på mekanisk skarv typ 1 och typ 2 (125 % x fy draghållfasthet).
• ISO 15835-1/2: prestanda i kategori B (seismisk) och kategori S (statisk belastning).
• ASTM A706 / A615: Kompatibel med Grad 60 och Grade 80 deformerat armeringsstål.
Ansökningar
Bridge Pier & Abutment Extension:Anslutning av ny armering direkt till exponerade startstänger av betong vid utbyggnad av civil infrastruktur.
Förgjutning av betongelement:Sammanfogning av prefabricerade pelare och balkar på plats där ingjutna stänger inte kan vändas eller gängas.
Bindning av membranvägg och lugglock:Skarva tunga-vertikala armeringsjärnsburar i djupfundamentkonstruktion under begränsat utrymme ovanför.
Reparations- och ombyggnadsarbeten:Byte av skadade armeringssektioner i befintliga betongkonstruktioner utan att bryta ut omfattande omgivande betong
Installation
Clean Bar Ends:Ta bort lös rost, betongslam, glödskal och tung lera från införingszonerna (1,5 x hylsanföringsdjup).
Markeringsinsättningsdjup:Mät och markera halva kopplingslängden på båda ståndens ändar för att bekräfta central positionering.
Positionskoppling:Skjut hylsan på den första stången upp till mittstoppstiftet eller -märket, placera sedan den andra stången i den motsatta änden.
Dra åt bultarna:Använd en elektrisk eller pneumatisk slagnyckel, dra åt bultarna sekventiellt från mitten och utåt för att säkerställa enhetlig ingrepp med stången.
Skärbultshuvuden:Fortsätt att dra åt tills alla sexkantsbulthuvuden snäpper av vid den för-konstruerade brytpunkten. Visuell inspektion bekräftar korrekt installation.
Kvalitet & Testning
Dragfelstest:100 % av produktionspartiproverna genomgår enaxlig spänningstestning. Felläget måste inträffa i det överordnade armeringsjärnet utanför skarvområdet (stångbrott) snarare än glidning eller hylsbrott.
Sliptest:Uppmätt restglidning vid 0,6 x fy lastnivå förblir under 0,10 mm, vilket överskrider ACI- och ISO-kraven.
Cyklisk spänning-Kompressionstest:Verifierad under hög-stress låg-cykelbelastning (+/- 0.5 fy till +0.9 fy, 20 cykler) för tillämpningar i seismiska zoner.
Material spårbarhet:Ultraljuds icke-förstörande testning (NDT) på obearbetade stålrör; värmebehandlingsbatchrapporter och råvarubrukscertifikat (EN 10204 3.1) bifogas varje leverans.
Leverans & Anpassning
Ytfinish:Vanligt svart stål, varm-doppförzinkat (HDG enligt ASTM A153) eller zink-nickellegering för marina miljöer.
Anpassade konfigurationer:Steg-ned övergångshylsor, svetsbara kopplingar (stål i C-serien med fasförberedelser för strukturella stålinbäddningar) och underjordiska korrosionsskyddsenheter.
Förpackning:Kraftiga-trälådor fodrade med fuktsäker-VCI-korrosions-hämmande film, stål-band för säker hantering av gaffeltruckar.
Produktionskapacitet:120 000 enheter varje månad över standardmåttstorlekar; provbeställningar skickas inom 5 arbetsdagar.
Vad köpare bör tillhandahålla
För att få en fullständig teknisk offert och produktionsledtid, vänligen skicka in:
Armeringsjärnsstorlek & deformationsprofil: Nominell stångdiameter (mm eller US #) och stångstandard (t.ex. BS 4449, ASTM A615).
Projektbelastningskrav:Specifik seismisk eller statisk prestandagrad krävs (t.ex. ACI Typ 2, ISO 15835 Kategori B).
Miljöexponering:Korrosionsbeständighetsspecifikationer (svart stål, HDG, elektro-galvaniserat).
Övergångsskarvar:Detaljer om olika stångdiametrar om steg-nedkopplingar behövs.
Ordervolym och målschema:Total kvantitet per storlek och partileveransmilstolpar.
FAQ
Populära Taggar: bultade armeringsjärnskopplingar, Kina bultade armeringsjärnskopplingar tillverkare, leverantörer, fabrik, 2-sexkantsskruv, A4 80 sexkantsskruv, insexskruvar med knapphuvud, Foundation stålstruktur inbäddade delar, metriska sexkantsflänsbultar, rostfritt stål hexbultar och nötter