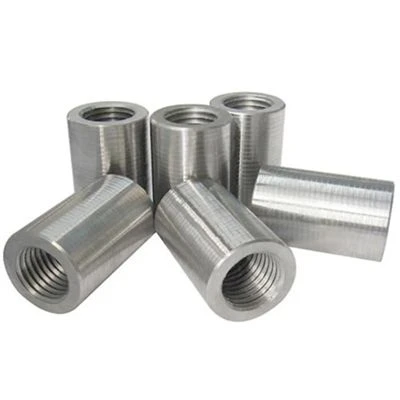
Krympande armeringsjärnskopplingar förenar armeringsstålsstänger genom kall-förskjuten mekanisk deformation utan att kräva gängning, flamvärmning eller svetsning på plats. En sömlös hylsa av kolstål glider över två angränsande armeringsjärnsändar, och en bärbar hydraulisk press komprimerar hylsan radiellt för att låsa in i armeringsjärnsdeformationsribborna. Detta skapar en hög-hållfast mekanisk skarv som överför strukturella belastningar direkt genom stål.
|
Särdrag |
Tekniskt attribut |
|
Anslutningstyp |
Kall-spackad mekanisk hylsa |
|
Barstorleksintervall |
16 mm till 40 mm (#5 till #11) |
|
Belastningsbeteende |
Full-spänning och full-kompression (seismisk typ 2-kompatibel) |
|
Installationsverktyg |
Bärbar hydraulpress och matchade formset |
|
Trådkrav |
Noll gängor krävs (vanlig innerdiameterhylsa) |
Viktiga produktegenskaper
Trådlös installation:Eliminerar på-platsen förberedelse av stångänden, trådningsmaskiner och slut-störande processer.
Direkt stålingrepp:Radiell kompression tvingar hylsmaterialet in i armeringsjärnsribborna, vilket uppnår fogstyrka som överstiger den ursprungliga armeringsjärnets kapacitet.
Visuell verifiering:Inspektion använder Go/No-Go ytterdiametersok för att mäta pressade dimensioner mot specifika toleranser.
Applikation för alla-väder:Opåverkad av regn, låga temperaturer eller trånga utrymmen där svetstillstånd är begränsade.
Kompakt profil:Minskad ytterhylsdiameter möjliggör effektiv placering i överbelastade armeringsjärnsburar och trånga strukturella frigångszoner.
Nyckelspecifikationer
Mått & Mekaniska Data
|
Nominell stapelstorlek (mm) |
Ärmlängd (mm) |
Ytterdiameter (mm) |
Väggtjocklek (mm) |
Enhetsvikt (kg) |
Avkastningsbelastningströskel (kN) |
|
16 |
100 |
30 |
4.5 |
0.28 |
Större än eller lika med 80 |
|
18 |
118 |
34 |
5.7 |
0.47 |
Större än eller lika med 100 |
|
20 |
120 |
36 |
6.0 |
0.53 |
Större än eller lika med 125 |
|
22 |
132 |
40 |
6.8 |
0.74 |
Större än eller lika med 150 |
|
25 |
150 |
45 |
7.5 |
1.04 |
Större än eller lika med 196 |
|
28 |
168 |
50 |
8.0 |
1.45 |
Större än eller lika med 245 |
|
32 |
192 |
55 |
9.0 |
2.00 |
Större än eller lika med 321 |
|
36 |
216 |
63 |
10.0 |
2.83 |
Större än eller lika med 400 |
|
40 |
240 |
70 |
11.0 |
3.84 |
Större än eller lika med 502 |
Materialsammansättning:Sömlös 45# / 40Cr kolkonstruktionsstålrör.
Betyg och normer
ISO 15835:Uppfyller mekaniska skarvkategorier för statisk och seismisk belastning.
ACI 318:Uppfyller strukturella anslutningskrav av typ 2 (över 125 % av specificerad armeringsjärns sträckgräns).
GB/T 1499.2 & JGJ 107:Prestandakriterier för mekanisk anslutning av grad II och grad III.
ASTM A1034:Testad för draghållfasthet, töjning och halkbeständighet under cyklisk belastning.
Ansökningar
Brokonstruktion:Anslutande huvudarmering i bropelare, pelare och takbalkar.
Tunnelfoder:Periferiska armeringsjärnsanslutningar i sköldtunnlar och underjordisk infrastruktur.
Nukleära och tunga anläggningar:Strukturella fogar med hög-integritet som kräver strikt seismiskt motstånd och utmattningsstabilitet.
Prefabricerade betonganslutningar:Sammanfogning av vertikala prefabricerade väggpaneler och rampelare.
Ombyggnadsprojekt:Skarva nya armeringsjärn på befintliga strukturella startstänger utan termiska skador.
Installation
Korrekt utförande är beroende av kontrollerat hydraultryck och korrekt formplacering.
Barförberedelser:Rengör kraftig rost, smuts och betongrester från armeringsjärnsändarna (1,5x hylslängd). Se till att ändarna skärs rakt inom 5 grader.
Insättning och märkning:Markera det mittersta insättningsdjupet på båda armeringsjärnsändarna med krita eller färg för att verifiera fullt ingrepp inuti hylsan.
Hydraulisk pressning:Placera hylsan över fogen. Rikta in den bärbara hydrauliska pressformen med början från mittmärket och tryck utåt sekventiellt till det specificerade trycket (60-70 MPa).
Inspektion:Mät den komprimerade ytterdiametern och det totala antalet krympningar med en nockmätare eller en dedikerad go/no{0}}go-mätare för att bekräfta korrekt plastisk deformation.
Kvalitet & Testning
Råmaterialverifiering:Spektrografisk kemisk analys och ultraljudsdetektering av fel på varje inkommande sats av kolstålrör.
Dragprovning:Destruktiv belastningstestning till fel på samplade sammansättningar för att bekräfta bar-brottsfel snarare än hylsglidning.
Halkmått:Kontinuerlig deplacementspårning under cyklisk belastning för att verifiera att permanent slirning förblir under 0,10 mm.
Spårbarhet:SV 10204 3.1 Brukstestcertifikat försedda med värmenummer för varje leveransbatch.
Leverans & Anpassning
Produktionskapacitet:450 000 enheter varje månad i storlekarna 16 mm till 40 mm.
Ledtider:Standardstorlekar skickas inom 7–10 dagar; anpassade specifikationer kräver 15–20 dagar.
Förpackning:Kraftiga-trälådor fodrade med VCI anti-rostfilm, säkrade på desinficerade pallar för internationell frakt.
Ytfinish:Vanligt svart kolstål, varm-doppförzinkad (HDG) eller anti-oljebeläggning.
Vad köpare bör tillhandahålla
För teknisk utvärdering och prissättning, inkludera följande parametrar i din förfrågan:
Armeringsjärnsspecifikation:Nominell diameter (mm), stålkvalitet (t.ex. HRB400, Grade 60) och ribbmönster standard.
Projektkod:Tillämplig strukturkod (ACI 318, Eurocode 2, ISO 15835).
Ytbehandling:Vanligt eller varmförzinkat-.
Orderkvantitet och villkor:Totalt antal enheter som krävs per storlek, destinationsport och incoterms (FOB, CIF, DDP).
Verktygskrav:Ange om hydrauliska kraftenheter och kompatibla pressformar behövs.
FAQ
Populära Taggar: crimping armeringsjärn kopplingar, Kina crimping armeringsjärn kopplingar tillverkare, leverantörer, fabrik, 2-sexkantsskruv, A4 80 sexkantsskruv, insexskruvar med knapphuvud, Foundation stålstruktur inbäddade delar, metriska sexkantsflänsbultar, rostfritt stål hexbultar och nötter