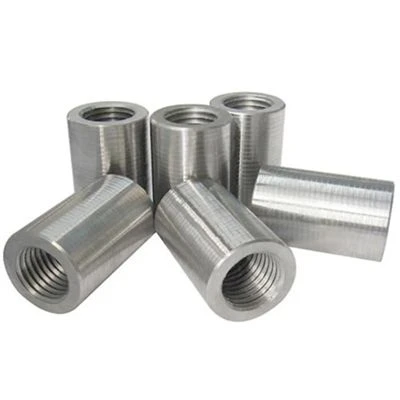
Swaged armeringsjärnskopplingar ger en full-hållfast mekanisk skarv genom kall-smidning av en sömlös stålhylsa direkt på räfflat armeringsstål. Med hjälp av en bärbar hydraulisk presspress deformeras stålhylsan plastiskt in i armeringsribborna, vilket skapar en mekanisk förregling som överstiger den ultimata draghållfastheten hos moderstången.
Det här systemet eliminerar fälttrådning, -stångsuppvärmning och minskning av-tvärsnittsarea. Den ansluter standarddeformerad armeringsjärn (#4 till #18 / 12 mm till 57 mm) i hög-seismisk, hög-utmattning och överbelastade betongkonstruktioner där traditionella överlappsskarvar orsakar stålstockningar eller begränsningar för begränsningar för frigångskoden.
Viktiga produktegenskaper
Noll gängning krävs:Sammanfogar klipp- eller flamma-skär armeringsjärn direkt utan gängskärning, kall-störning eller konisk bearbetning.
Fullständig mekanisk förregling:Kall radiell deformation tvingar hylsstål in i armeringsjärnsdeformationer, vilket eliminerar glidning under belastningscykler.
100 % Bar Break Assurance:Skarvkonstruktionskapaciteten överstiger den faktiska slutliga draghållfastheten (fu) för armeringsjärn av klass 60, grad 75 och grad 80.
Kompakt ytterdiameter:Slank hylsprofil minskar överbelastning av armeringsjärnsburar, vilket möjliggör jämn betongplacering och ballastflöde.
Visuell inspektionsförmåga:Fullständig kall-svängning orsakar mätbar ytterdiameterminskning och hylsförlängning, vilket möjliggör omedelbar mätverifiering på plats.
Nyckelspecifikationer
|
Parameter |
Specifikationsområde |
|
Kompatibla armeringsjärnsstorlekar |
#4 till #18 (12 mm till 57 mm metrisk ekvivalent) |
|
Ärmmaterial |
Sömlösa kolstålrör (ASTM A519 / AISI 1020 / EN 10210) |
|
Ultimat draghållfasthet |
Större än eller lika med 620 MPa (90 000 psi) |
|
Avkastningsstyrka |
135 % till 160 % av specificerad avkastning (fy) |
|
Slip Value |
Mindre än 0,10 mm (mätt till 0,6 fy per ACI 318) |
|
Ytfinish |
Svart (vanlig), elektro-galvaniserad, varm-doppförzinkad, epoxi-belagd |
|
Driftstemperatur |
-40 grader C till +300 grader C |
Betyg och normer
Våra pressade kopplingar överensstämmer med internationella strukturella designkoder för typ 1 och typ 2 mekaniska skarvar:
ACI 318-19 / ACI 349 / ACI 359:Uppfyller krav på mekanisk skarvning av typ 1 (125 % fy) och typ 2 (100 % fu-specifikation).
BS EN 1992-1-1 (Eurokod 2):Uppfyller kriterierna för statisk, dynamisk och låg-utmattningsbelastning för armeringsanslutningar.
AASHTO LRFD Bridge Design Specifikationer:Godkänd för huvudspännband och seismiska plastgångjärnszoner i bropelare.
ISO 15835-1 / 2:Klass B1/S1 prestandacertifiering under statisk, slirning och cyklisk spännings-kompressionstestning.
ASTM A706/A615:Kompatibel med låg-legerat stål och kol-deformerade stänger.
Ansökningar
Brounderlag och pålar:Skarva vertikala armeringshållare i borrade pålar, membranväggar och bropelare där burens styvhet är avgörande under hissning.
Kärnkrafts- och inneslutningsbyggnader:Tunga förstärkningsskarvar som utsätts för slag, spränghållfasthet och termiska spänningskrav enligt ACI 349.
Höga-kärnväggar och kolumner:Skarva armeringsjärn med stor-diameter (#11 till #18) för att ersätta långa skarvar, vilket minskar stålvikten och risken för betonghåligheter.
Prefabricerade betonganslutningar:Skarva startstänger som sticker ut från prefabricerade element i fältförslutningar och balk-pelarskarvar.
Upprustning och reparation av infrastruktur:Anslutning av ny armering till exponerade befintliga armeringsjärn vid brobreddning, dammreparation och strukturella uppgraderingar.
Installation
Steg 1: Förberedelse av armeringsjärn
Se till att armeringsjärnsändarna är fria från lös rost, olja, betongslam eller extremt böjda spetsar. Låga-klippa eller klippa-ändar är acceptabla; platt fasad är onödig.
Steg 2: Markering och positionering
Markera det erforderliga ingjutningsdjupet (halva kopplingslängden) på båda armeringsjärnsändarna med krita eller färgmarkörer. Skjut den pressade hylsan helt på den första stången upp till mittstoppmärket.
Steg 3: Hydraulisk kallpressning
Rikta in den andra stången i hylsan. Placera den bärbara hydrauliska pressen över hylsan. Applicera radiellt hydrauliskt tryck sekventiellt från mitten mot båda ytterkanterna tills pressformen stängs helt.
Steg 4: Kvalitetsverifiering
Inspektera den pressade anslutningen med en godkänd/misslyckad GO/NO-GO-ok på den yttre pressade diametern. Kontrollera att armeringsjärnets inriktning förblir inom 1,5 graders tolerans.
Kvalitet & Testning
Varje produktionsparti genomgår destruktiva och icke{0}destruktiva kvalitetskontroller före leverans:
Drag- och töjningstestning:Dra testning till destruktion (ASTM A370) för att säkerställa att stångbrott sker utanför kopplingshylszonen.
Cyklisk spänning-Kompressionstest:Hög-stress låg-cykeltestning (20 cykler från 0,5 fy till 1,25 fy) för att verifiera prestanda under dynamisk seismisk belastning.
Låg-halkbekräftelse:Elektronisk extensometer-mätningar för att säkerställa att glidningen är strikt under 0,10 mm.
Metallurgisk analys:Verifiering av kemisk sammansättning (spektrometri) och hårdhetstestning på råa stålrör för att förhindra spröd fraktur under kall deformation.
Oförstörande testning (NDT):Magnetisk partikeltestning (MT) på smidda hylsor för att verifiera 100 % ytintegritet utan mikro-sprickor.
Leverans & Anpassning
Standardlager:Redo-att-leverera lager för armeringsjärn i storlekarna 16 mm, 20 mm, 25 mm, 32 mm och 40 mm i vanlig yta.
Övergångskopplingar:Specialbearbetade inre steg för att sammanfoga olika stångstorlekar (t.ex. #11 till #9 / 36 mm till 28 mm).
Svetsbara halv-kopplingar:Enkela-sänkta hylsor med kol-ekvivalenta konstruktionsstålfasningar för direktsvetsning till konstruktionsstålplåtar, pålar eller foder.
Specialbeläggningar:Varm-doppförzinkning (ASTM A153) eller epoxibeläggning (ASTM A775) för marin- och avisningssaltmiljöer.
Fältutrustningsstöd:Leverans- och uthyrningsalternativ för skräddarsydda hydrauliska pressar, stanssatser och fältkraftenheter skräddarsydda för projektstavsscheman.
Vad köpare bör tillhandahålla
För att få en korrekt teknisk offert och produktionsschema, skicka in följande specifikationer:
Armeringsjärnsparametrar:Nominella stångstorlekar (#4 till #18 / 12 mm till 57 mm), stålkvalitet (t.ex. Grade 60, Grade 80, B500B) och deformationsprofilstandard.
Projektkodkrav:Specifika designstandarder krävs (ACI 318 Typ 1/2, Eurocode 2, AASHTO, Caltrans).
Kvantitet och leveransschema:Totalt antal stycken per storlek och nödvändiga leveranssatser.
Ytbeläggning:Vanlig, galvaniserad, epoxibelagd-eller specialiserad rostskyddsfinish.
Utrustningskrav:Ange om hydrauliska pressar och formsatser behövs för utförande av platsen eller om utrustning för pre-smidningsverkstad krävs.
FAQ
Populära Taggar: pressade armeringsjärnskopplingar, Kina pressade armeringsjärnskopplingar tillverkare, leverantörer, fabrik, 2-sexkantsskruv, A4 80 sexkantsskruv, insexskruvar med knapphuvud, Foundation stålstruktur inbäddade delar, metriska sexkantsflänsbultar, rostfritt stål hexbultar och nötter